
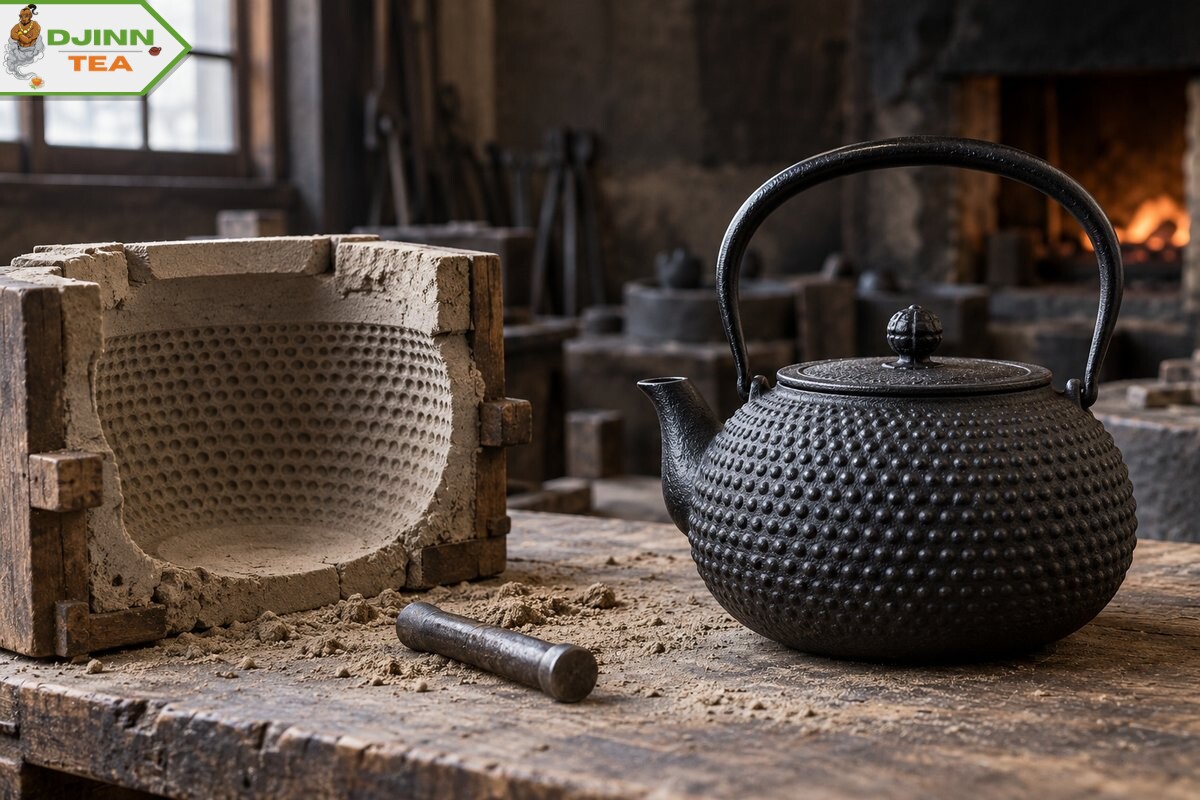
Une théière ou une bouilloire nanbu tekki artisanale naît en 5 grandes étapes : le gabarit, le moule en sable et argile, la coulée de fonte à 1 400 °C, la cuisson d’oxydation au charbon, puis la laque. Derrière ces cinq gestes se cachent 65 à plus de 160 opérations et plus d’un mois de travail par pièce à Morioka ou Mizusawa, dans la préfecture d’Iwate. Chaque étape laisse une trace lisible sur l’objet : l’épaisseur de la paroi, la netteté des grains, l’intérieur noir, l’aspect mat. Voici ce que chacune apporte et comment la reconnaître sur la pièce que vous avez en main.
Les 5 étapes de la fabrication artisanale nanbu tekki en un coup d’œil
La méthode traditionnelle s’appelle yakigata, « moule cuit ». Elle est pratiquée depuis la période Edo (1603-1867), quand le clan Nanbu installe des fondeurs à Morioka pour fournir les bouilloires de la cérémonie du thé. Le tableau ci-dessous résume le parcours d’une tetsubin, du dessin à la laque.
| Étape | Nom japonais | Matière et température | Ce qu’elle change sur la pièce |
|---|---|---|---|
| 1. Dessin et gabarit | kigata | Tôle d’acier de 1,5 mm | Le profil exact, la symétrie, le volume |
| 2. Moule, arare et noyau | igata-zukuri | Sable de rivière et argile, moule cuit à 800-1 000 °C | Le décor en relief, l’intérieur creux |
| 3. Coulée et démoulage | ikomi | Fonte en fusion à 1 300-1 500 °C | Une paroi de 2 à 4 mm, sans soufflure |
| 4. Cuisson d’oxydation | kamayaki | Charbon de bois, 800-1 000 °C, 30 à 40 min | Une couche de magnétite qui bloque la rouille rouge |
| 5. Laque et coloration | urushi, ohaguro | Pièce chauffée à 250 °C, laque végétale, tannate ferrique | La couleur, le mat, la protection extérieure |
Les chiffres varient d’une source à l’autre. L’Office national du tourisme japonais annonce 65 étapes, les ateliers de Morioka plus de 80 pour une bouilloire, puis viennent une centaine dans la revue gouvernementale Highlighting Japan (février 2024), 160 à 165 dans les descriptions détaillées du yakigata. Personne ne compte la même chose : les uns comptent les grandes opérations, les autres chaque couche de sable, chaque séchage, chaque retouche du moule. Retenez l’ordre de grandeur : plusieurs dizaines de gestes manuels et un mois par pièce, là où une fonte moulée en série sort en quelques heures.
Étape 1 : le dessin et le gabarit tournant fixent la forme
Tout part d’un dessin grandeur nature de la pièce, vue en coupe. L’artisan reporte la moitié de ce profil sur une plaque de tôle d’acier de 1,5 mm, qu’il découpe : c’est le gabarit, ou kigata. Fixé sur un axe vertical, il tourne à 360° et racle le sable pour donner au moule une forme parfaitement circulaire.
Cette étape décide de la silhouette (ronde, aplatie, en jarre), de la contenance au millilitre près et de la symétrie. Un gabarit sert des années ; c’est l’outil qui fait la signature d’un modèle d’atelier. Sur une pièce finie, un profil régulier, sans méplat ni bosse quand on la fait tourner sous la lumière, témoigne d’un gabarit bien découpé et d’un moule raclé avec soin.
Étape 2 : le moule en sable et argile, où naît le motif arare
Le moule extérieur se monte dans un cadre cylindrique en bois, en deux moitiés. L’artisan tasse d’abord un sable grossier, qui donne la tenue, puis un sable de rivière fin mélangé à de l’argile et à de l’eau, qui donnera le grain de surface. Le gabarit tourne et racle ce mélange jusqu’au profil voulu.
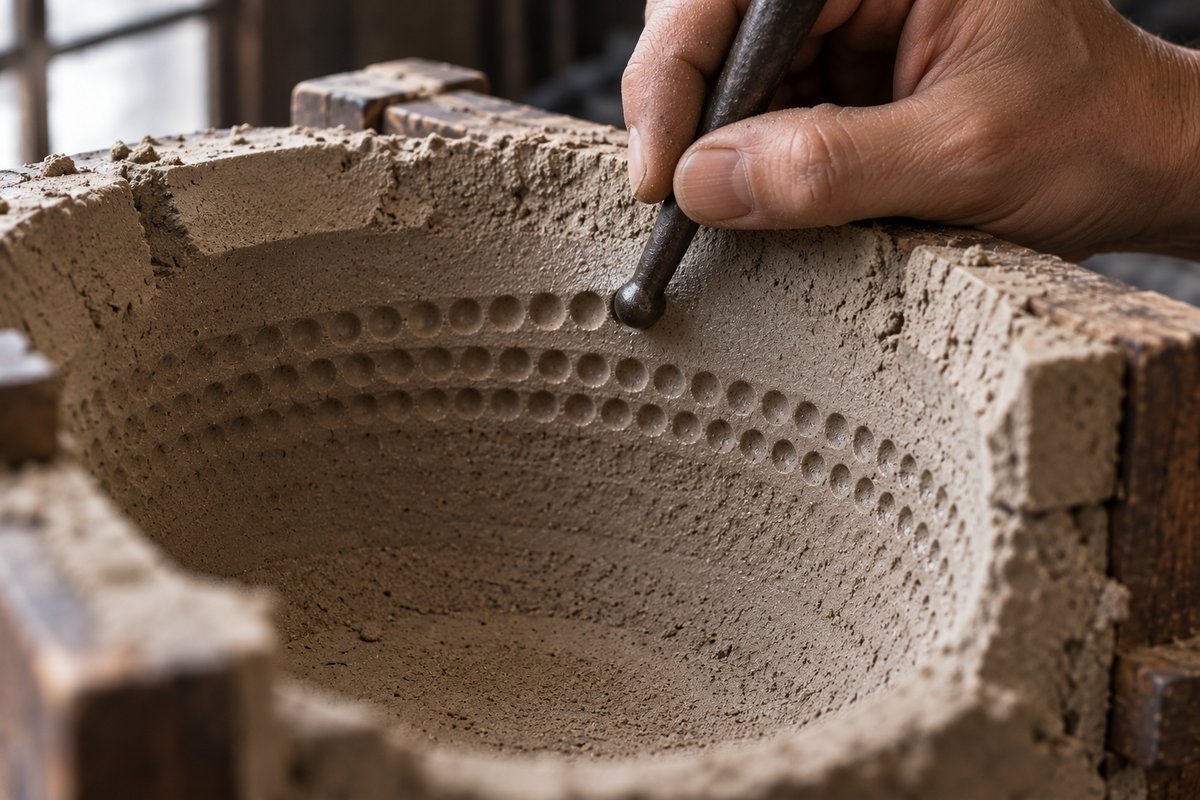
Le décor est imprimé dans le moule encore humide
Tant que le sable est humide, l’artisan enfonce un poinçon métallique, grain par grain : chaque creux du moule deviendra une perle de fonte en relief. Une bouilloire en compte de quelques centaines à plus de 1 000, alignés à l’œil. C’est le motif arare, « grêlons », que la fonte reproduit en positif. Il n’est ni peint ni ajouté après : le décor fait partie de la paroi.
Les motifs de pin, de bambou ou de vagues se gravent à la spatule de la même façon. Pour l’histoire et la lecture de ce décor, notre article sur ce que révèlent les motifs arare sur les théières japonaises rappelle qu’un beau motif ne prouve à lui seul ni l’âge ni l’origine d’une pièce.
Le moule est cuit, puis on prépare le noyau
Une fois décoré, le moule sèche puis cuit au charbon de bois entre 800 et 1 000 °C : le sable durcit et les grains imprimés ne s’effondrent plus au contact du métal. L’artisan façonne ensuite le noyau, ou nakago, un bloc de sable et d’argile qui occupe l’intérieur de la future bouilloire. L’espace laissé entre noyau et moule extérieur, quelques millimètres, deviendra la paroi.
Un moule yakigata ne sert que 3 à 5 fois, et 1 à 2 fois seulement pour les motifs fins. Il se fissure à chaque coulée et l’artisan le répare avant de recommencer. C’est cette usure qui limite chaque série à quelques pièces et qui explique qu’aucune tetsubin artisanale ne soit strictement identique à la précédente.
Étape 3 : la coulée à 1 400 °C et le démoulage
Les deux moitiés du moule sont assemblées autour du noyau et serrées. La fonte, fondue au four, est versée à 1 300-1 500 °C par un trou de coulée : c’est l’ikomi. Le geste dure quelques secondes ; le débit doit être continu, sans quoi l’air piégé laisse des soufflures (petites cavités) dans la paroi.
Après refroidissement, l’artisan ouvre le moule, casse le noyau et vide son sable par l’ouverture de la bouilloire. La pièce brute est grise, rugueuse, garnie de bavures au plan de joint. Elle est ébarbée et contrôlée : une fuite, une paroi trop mince ou un grain arare manqué la renvoient à la refonte. Une paroi artisanale mesure 2 à 4 mm ; c’est elle qui donne à une tetsubin de 1,2 litre un poids de 1,3 à 1,8 kg et sa capacité à garder la chaleur.
Le bec, souvent coulé d’une pièce avec le corps, et le couvercle, coulé à part, suivent le même parcours. L’anse, elle, est forgée dans un atelier spécialisé ; les anses creuses, plus légères et moins chaudes au toucher, sont les plus difficiles à réaliser.
Étape 4 : le kamayaki, la cuisson qui protège l’intérieur de la rouille
C’est l’étape la moins visible et la plus décisive pour l’usage. La pièce brute est remise au feu de charbon de bois, entre 800 et 1 000 °C, pendant 30 à 40 minutes, dans une atmosphère chargée de vapeur. Cette cuisson, appelée kamayaki of kanakedome, fait se former en surface une fine couche de magnétite (Fe₃O₄), la « rouille noire », épaisse de quelques micromètres.
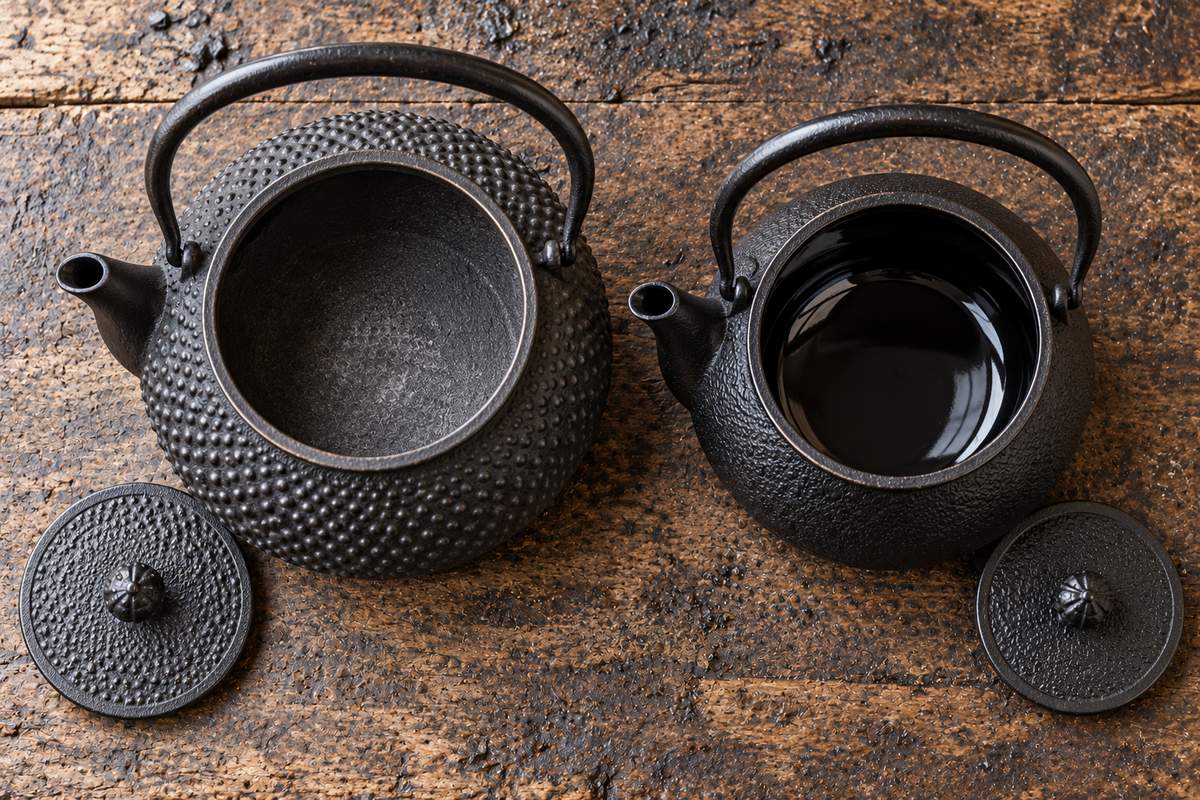
Cette couche noire est stable : elle freine la formation de la rouille rouge (Fe₂O₃), celle qui s’écaille et colore l’eau. Elle tapisse l’intérieur de la bouilloire, qui reste nu, sans émail. Avec l’usage, le calcaire de l’eau s’y dépose en un voile blanchâtre qui renforce encore la protection. Vous cherchez une bouilloire qui conserve ce fonctionnement d’origine ? La fiche de la bouilloire en fonte tetsubin non émaillé de 1,5 L montre à quoi ressemble un intérieur sans revêtement ; vérifiez sur la fiche l’origine et le traitement annoncés avant de choisir.
Ne confondez pas tetsubin et théière en fonte. La tetsubin, avec son intérieur oxydé, sert à chauffer l’eau, y compris sur le feu. La théière (tetsu kyusu) sert à infuser : son intérieur est émaillé, car les tanins du thé réagissent avec le fer nu, et elle ne va jamais sur une plaque. Un intérieur émaillé n’est donc pas un défaut, c’est un autre objet.
Étape 5 : la laque urushi et le tannate, une finition à chaud
La pièce oxydée est d’abord brossée pour retirer les résidus de cuisson. Elle est ensuite chauffée à 250 °C, puis l’artisan applique la laque au pinceau tant que le métal est chaud : la laque cuit au contact et s’ancre dans les pores de la fonte. Les ateliers emploient l’urushi, sève de l’arbre à laque, ou une laque à base d’anacarde (noix de cajou) pour les finitions courantes.
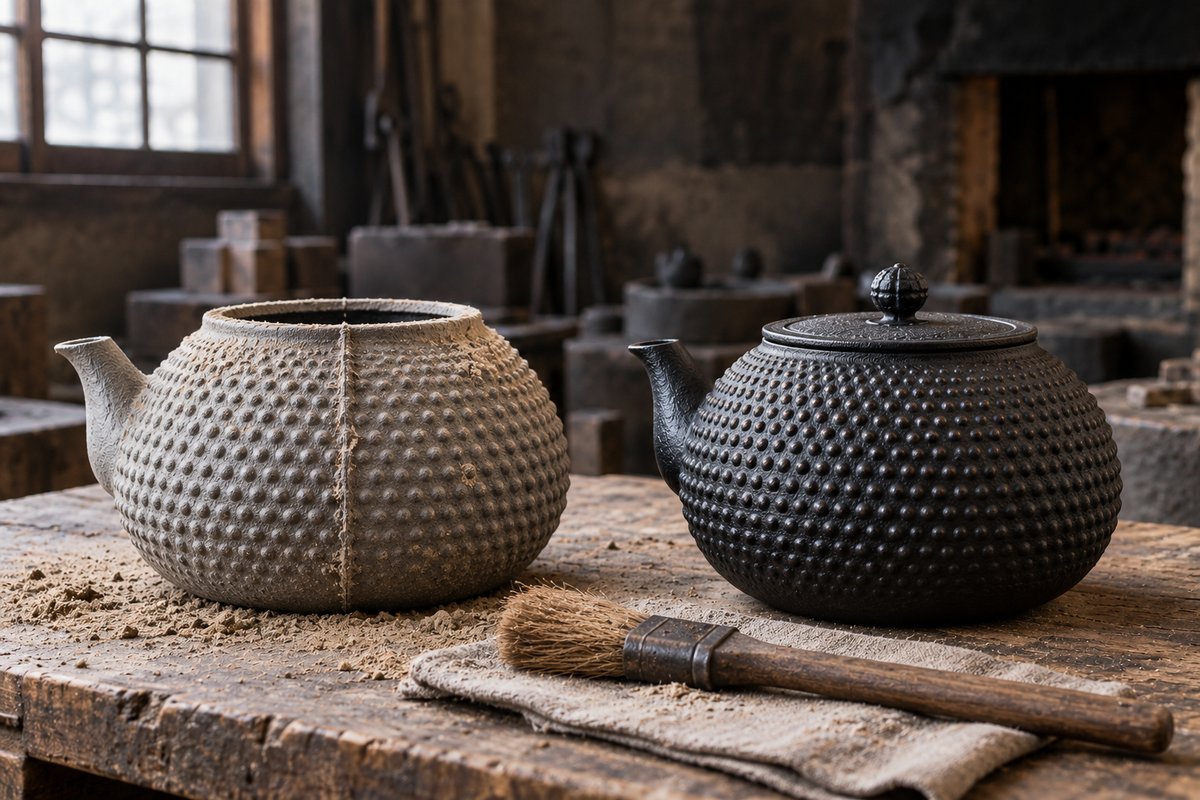
Vient enfin l’ohaguro : une solution de tannate ferrique, obtenue en faisant réagir du thé et du fer, passée sur la surface encore tiède. Elle donne le noir profond et mat, ou les reflets bruns et rouille selon le dosage, et se fixe une seconde fois à la chaleur. Une finition artisanale reste sobre : noir, brun, vert bronze patiné. Les couleurs vives (rouge, bleu, violet) relèvent surtout des théières émaillées produites en sable vert. Cette laque protège l’extérieur mais ne tolère pas l’eau stagnante ; les gestes pour traiter la rouille extérieure d’une théière en fonte sans abîmer la finition valent aussi pour une pièce laquée.
Yakigata ou namagata : ce qui sépare l’artisanal de la série
Depuis les années 1960, une seconde méthode coexiste à Iwate : le namagata, moule en sable vert, non cuit, en partie mécanisé. Elle produit des pièces régulières en grand nombre, notamment les théières colorées vendues dans le monde entier. Iwachu, atelier fondé en 1902 à Morioka, pratique les deux ; d’autres maisons comme Kunzan, Kozan ou Tanaka Tsuru restent attachées au moule cuit pour leurs pièces signées.
| Critère | Yakigata (moule cuit, artisanal) | Namagata (sable vert, série) |
|---|---|---|
| Moule | Sable et argile, cuit, réparé à la main | Sable vert compacté, non cuit |
| Usage du moule | 3 à 5 coulées | Une coulée, moule refait mécaniquement |
| Décor | Arare au poinçon, grain par grain | Motif reproduit par un modèle |
| Paroi | Fine (2 à 4 mm), surface au grain fin | Plus épaisse, surface plus lisse et uniforme |
| Interieur | Kamayaki, fer nu oxydé (tetsubin) | Souvent émaillé (théière) |
| Délai par pièce | Plus d’un mois | Quelques jours |
| Formation de l’artisan | 10 à 15 ans pour la maîtrise complète | Opérateurs formés en quelques mois |
Le namagata n’est pas une contrefaçon : il fait partie de la production d’Iwate et donne de bonnes théières pour l’infusion. La différence porte sur la pièce elle-même, plus légère et plus nuancée en yakigata, et sur son prix, qui reflète le mois de travail. Pour comparer des modèles de forme et de contenance différentes, la sélection de bouilloires en fonte permet de confronter contenance, intérieur et type d’anse d’un modèle à l’autre.
Comment reconnaître une nanbu tekki fabriquée à la main
Le label officiel existe : depuis 1975, le Nambu tekki figure parmi les artisanats traditionnels désignés par le ministère japonais de l’Économie, en application de la loi de 1974 sur les industries artisanales traditionnelles. La coopérative Iwate Nambu Tekki, fondée en 1959 par les fondeurs de Morioka et de Mizusawa, encadre l’appellation. Mais l’objet lui-même livre des indices plus parlants qu’une étiquette :
- Le poids rapporté à la contenance : une tetsubin yakigata de 1,2 L pèse 1,3 à 1,8 kg ; une pièce bien plus lourde trahit une paroi épaisse moulée en série.
- Les grains arare : nets, bombés, avec de très légères irrégularités d’alignement ; des grains empâtés ou parfaitement identiques signalent un modèle reproduit.
- L’intérieur d’une bouilloire : noir à gris, mat, non émaillé, signe du kamayaki. Un intérieur émaillé désigne une théière, pas une tetsubin.
- La surface extérieure : un mat profond et légèrement grenu, sans aspect plastique ni brillant de peinture.
- La marque de fonderie : un cachet en relief, coulé avec la pièce, sous le couvercle, sur le fond ou près de l’anse, souvent accompagné d’un certificat de l’atelier.
- L’anse : forgée, parfois creuse, assemblée par deux pivots, et non coulée d’un bloc avec le corps.
Notre conseil : ne jugez jamais sur un seul indice. Une marque se copie, un motif arare se moule, une couleur sombre s’imite. C’est la convergence du poids, de l’intérieur nu, de la finesse des grains et d’un cachet d’atelier identifiable qui signe une pièce sortie d’un moule cuit.
Pour mettre ces critères en pratique, parcourez la collection de théières en fonte artisanales en lisant chaque fiche à la lumière des cinq étapes : nature de l’intérieur, contenance et poids, type d’anse, origine déclarée. Une pièce qui coche ces cases a traversé un mois d’atelier, et elle se transmet sur plusieurs générations quand on la sèche à chaud après chaque usage.